

El reto
Los responsables detectaban tarde las microparadas y las desviaciones porque los partes se consolidaban al final del turno. No había una trazabilidad uniforme de motivos de parada, rendimiento por turno ni avisos de desviación de proceso. En el periodo de referencia se acumularon 200 horas de parada no planificada.
Cómo funciona
Conectamos las señales de las máquinas o, donde no es posible, partes digitales. Definimos un OEE operativo y un panel por línea con alertas por umbral que se asignan a un responsable. Las causas de parada se analizan con mantenimiento.
Resultados
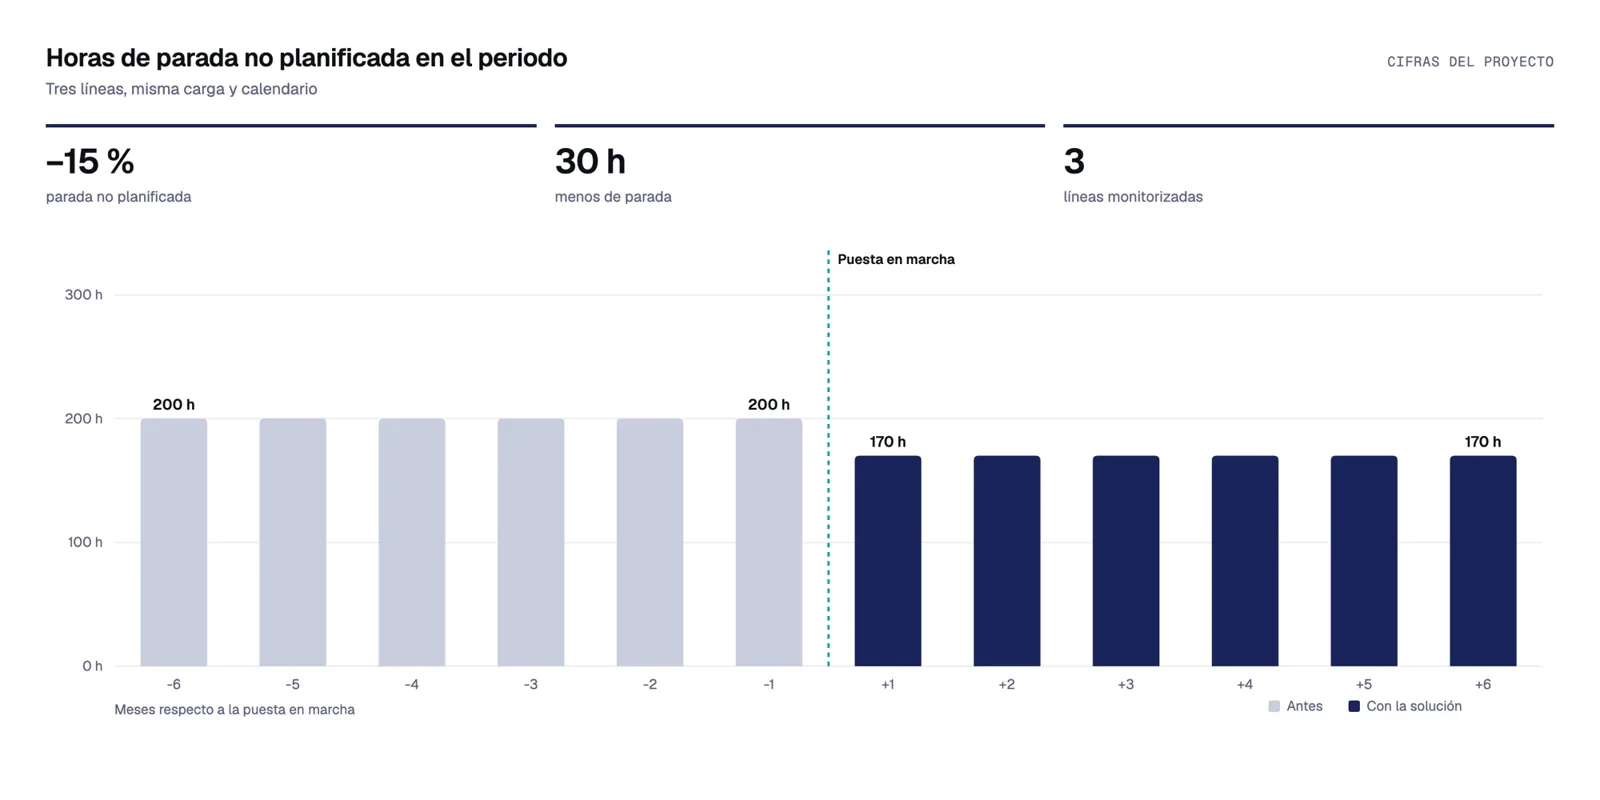
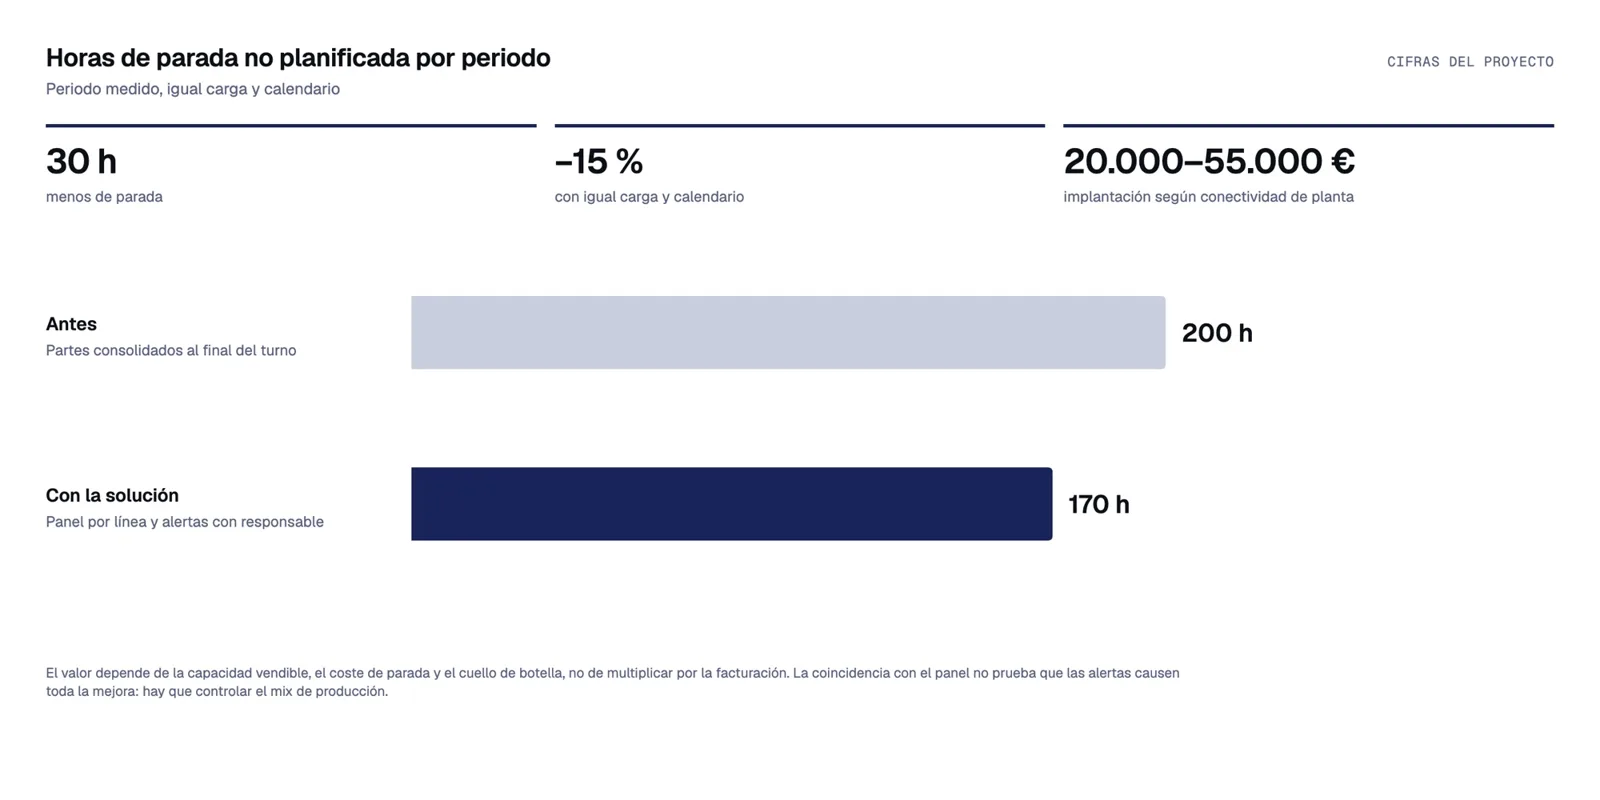
La parada no planificada baja de 200 a 170 horas en el periodo medido, un 15 % menos con la misma carga y el mismo calendario. Son 30 horas menos de parada, cuyo valor depende de la capacidad vendible, el coste de parada y el cuello de botella, no de multiplicar por la facturación total. La inversión orientativa va de 20.000 a 55.000 € según la conectividad de la planta. Que la mejora coincida con el panel no prueba que las alertas la causen entera; hay que controlar el mix de producción.
Antes y después
| Indicador | Antes | Después |
|---|---|---|
| Líneas de producción | 3 | 3 |
| Parada no planificada | 200 h | 170 h |
| Detección de desviaciones | Al final del turno | Alertas durante el turno |
| Motivos de parada | Sin registro uniforme | Trazados por línea y turno |
Resumen del caso
Una planta de fabricación de componentes con 3 líneas detectaba tarde las microparadas y las desviaciones porque los partes se consolidaban al final del turno, y acumuló 200 horas de parada no planificada en el periodo de referencia. Con captura de datos de las máquinas, un OEE operativo, un panel por línea y alertas por umbral asignadas a un responsable, la parada bajó a 170 horas, un 15 % menos con la misma carga y el mismo calendario. Son 30 horas menos, cuyo valor depende de la capacidad vendible y del cuello de botella. La mejora no prueba que las alertas la causen entera. La inversión orientativa va de 20.000 a 55.000 € según la conectividad de la planta.
Preguntas frecuentes
¿Cuánto se reduce la parada no planificada con alertas en tiempo real?
En este caso, la parada pasó de 200 a 170 horas en el periodo medido, un 15 % menos con igual carga y calendario. Hay que controlar el mix de producción antes de atribuir toda la mejora a las alertas.
¿Cuánto cuesta monitorizar la producción de una planta?
La inversión orientativa va de 20.000 a 55.000 € según la conectividad de la planta.
Relacionado: Guía: IA para el sector industrial y manufacturero · Automatización de operaciones y procesos · Más casos de operaciones y logística · Todos los casos de éxito